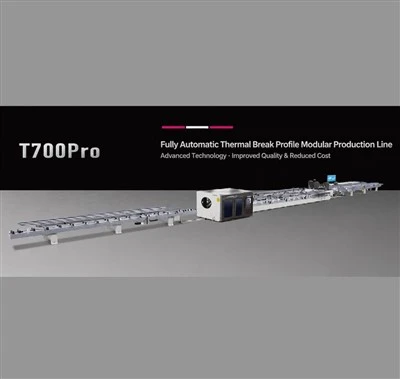
At vælge entermisk brud montage maskineafhænger af aluminiumsprofilen, polyamidbåndet, produktionsvolumen og det nødvendige automatiseringsniveau.Den rigtige maskine skal matche det faktiske profildesign og monteringsprocessen.
For termisk knækkede aluminiumsprofiler er de vigtigste processeromfatter profilrifling, polyamidstrimmelindføring, rulning og krympning. Hvert trin påvirker den endelige mekaniske forbindelse mellem aluminiumsprofilerne og den termiske barrierestrimmel.
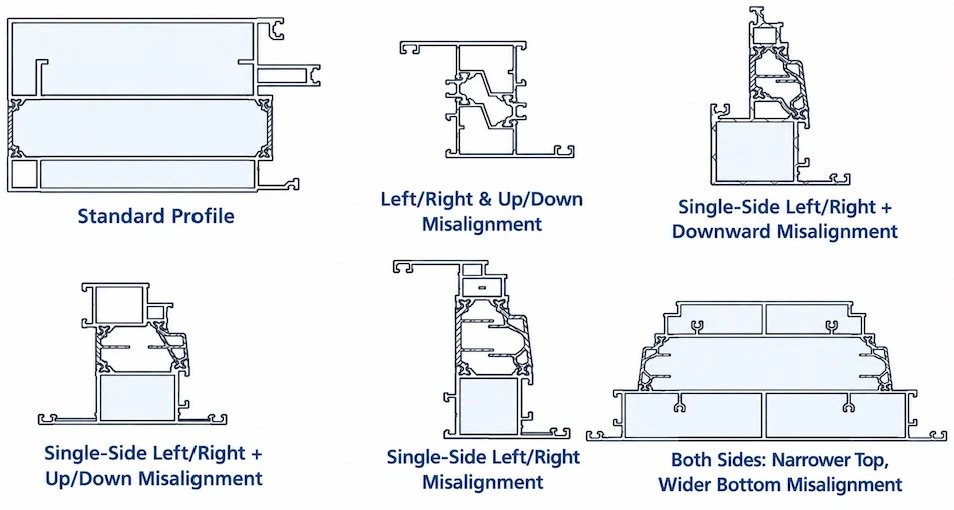
1. Start med aluminiumsprofilen
Profilen er den første faktor at overveje.
Tjek:
Profildimensioner og geometri
Rilledimensioner
Rillestilling
Profillængde
Specifikation af polyamidstrimmel
Forskellige profildesign kan kræve forskellige fastspændings-, positionerings- og bearbejdningsarrangementer. Hvis du producerer flere profiltyper, skal du vælge en maskine, der gør det muligt at justere hovedparametrene for forskellige profiler.
2. Tjek polyamidstrimlen
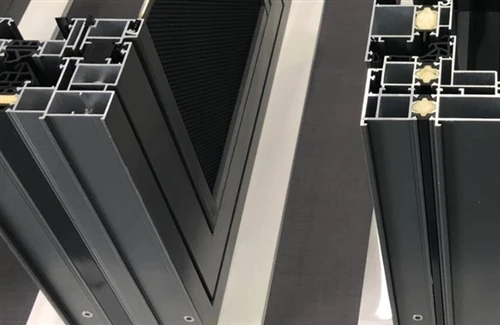
Termospærrelisten skal passe til profilrillen.
Vigtige faktorer omfatter:
Strimlens bredde og højde
Strimmelform
Strip materiale
Rilledimensioner
PA66 polyamidstrimlerer almindeligt anvendt i termisk brud aluminiumsprofiler. Maskinen skal give stabil indføring og indføring af strimler, mens strimlen holdes korrekt placeret i profilen.
Hvis du bruger andre strimmelspecifikationer, skal du sørge for, at maskinen kan konfigureres til de nødvendige størrelser.
3. Overvej Knurling-processen
Riflning udføres før strimmelindsættelse. De indvendige riller i aluminiumsprofilen er tandede eller takkede for at forbedre det mekaniske indgreb med polyamidstrimlen.
Når du vælger en termisk brudmonteringsmaskine, skal du overveje:
Justering af rifledybde
Antal og arrangement af riflede hoveder
Profilpositioneringsnøjagtighed
Skiftemetode
Om begge sider kan bearbejdes uden manuelt at dreje profilen
For større-volumenproduktion giver CNC-rilning mere ensartet behandling og lettere parameterstyring.
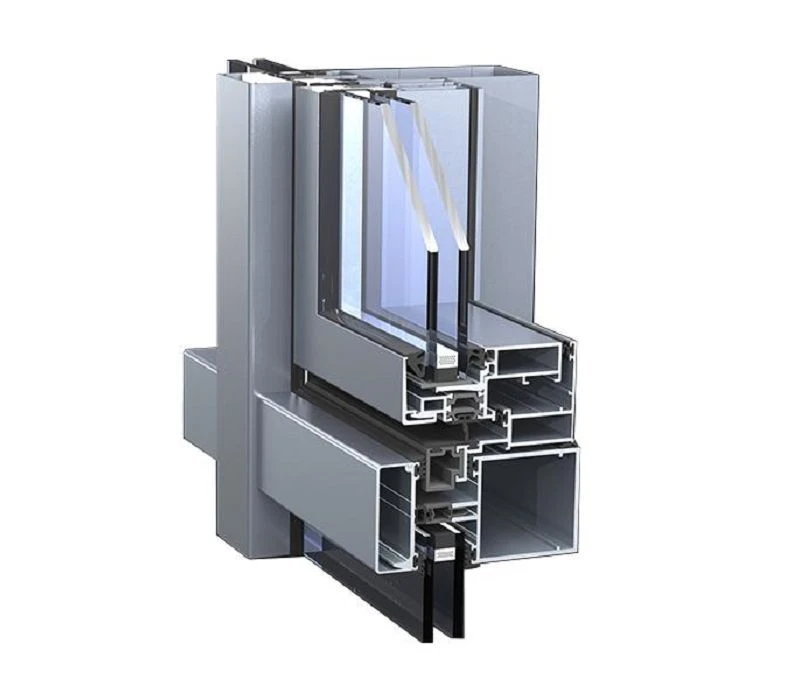
4. Vælg den rigtige rulle- og krympekonfiguration

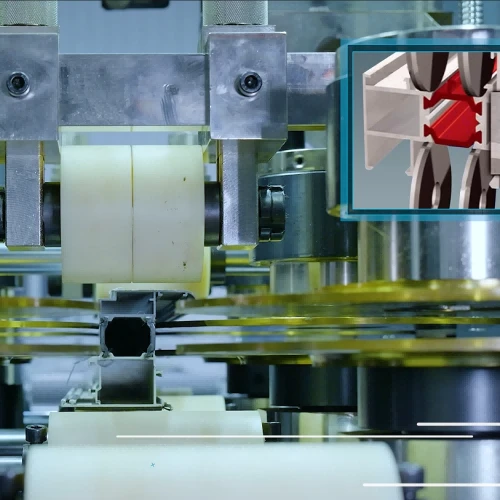
Efter isætning af strimler skal aluminiumsprofilen rulles og krympes rundt om polyamidstrimlen. Dette skaber den nødvendige mekaniske forbindelse mellem aluminiumsprofilen og termisk spærrebånd.
CNC rullepressemaskiner kan konfigureres med forskellige antal kontrollerede akser, herunder:
11-akse
14-akse
17-akse
20-akse
Den passende konfiguration afhænger af profildesignet, båndspecifikationen og produktionskravene.
5. Manuel maskine eller automatisk samlebånd?
Produktionsvolumen er en anden vigtig overvejelse.
En manuel eller semi-automatisk maskine kan være velegnet til mindre produktionsserier eller hyppige profilændringer. Til kontinuerlig produktion kan et automatisk termisk brud-samlebånd kombinere:
Profilfodring og positionering
CNC rifling
Indsættelse af polyamidstrimmel
Profilformidling
Rulning og crimpning
Dette reducerer gentagen manuel håndtering og holder de vigtigste montageprocesser forbundet.
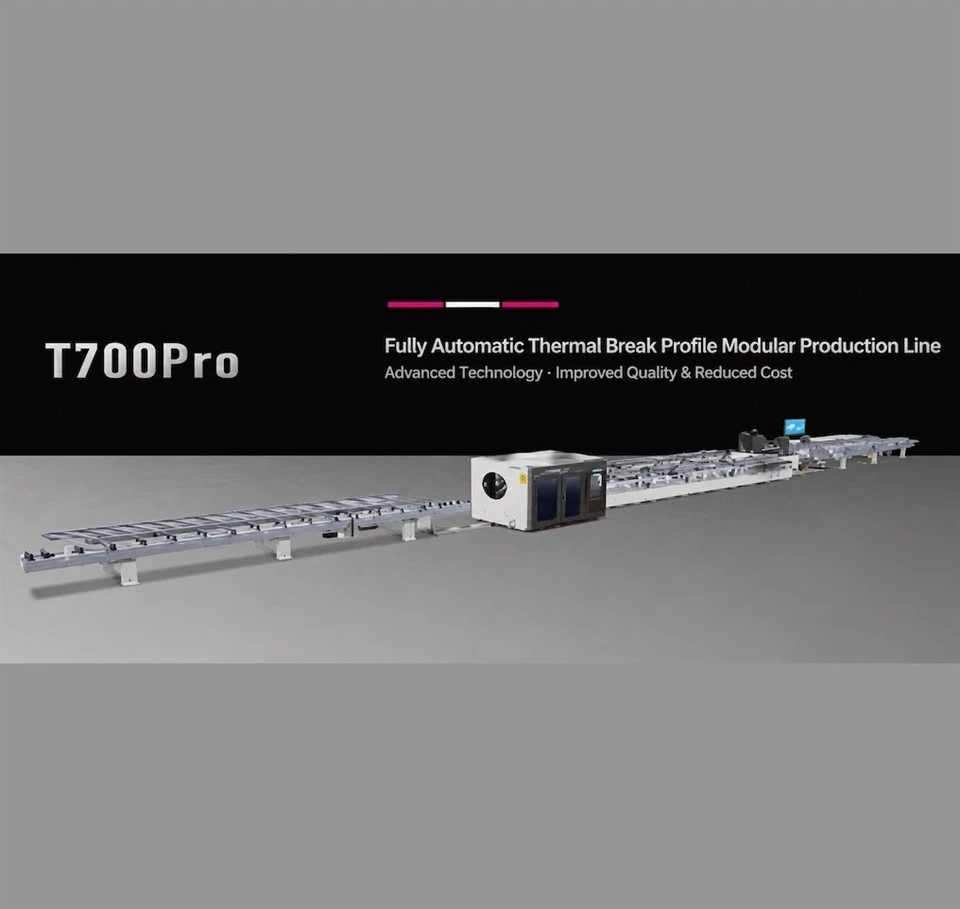
MAKERLT700Pro Intelligent Thermal Break Aluminium Profile Samlelinjekombinerer en CNC dobbelt-station til rifling og båndindføringsmaskine, automatisk transportsystem og CNC valsepressemaskine til kontinuerlig produktion.
6. Tilpas maskinen til din produktionskapacitet

Maskinkapacitet bør overvejes sammen med dine faktiske produktionskrav.
Produktionsoutput kan variere afhængigt af:
Profilstørrelse og længde
Maskinkonfiguration
Monteringsproces
Cyklus tid
På- og aflæsningsmetode
MAKERL automatiske termiske brud samlebånd kan nå ca120–240 stk/t, afhængigt af profilen og konfigurationen.
Vælg ikke kun en maskine efter dens maksimale nominelle hastighed. Det vigtigere spørgsmål er, om dets praktiske output matcher dit produktionsmål.
7. Overvej omstilling og drift
Hvis din fabrik producerer forskellige aluminiumsprofildesigns, kan praktisk parameterjustering reducere opsætningstiden.
Nyttige funktioner kan omfatte:
CNC-parameterindstillinger
Opbevaring af opskrifter
Automatisk positionering
Justering af profilstørrelse
QR-kode profil identifikation
Disse funktioner er særligt nyttige, når produktionsplanen indeholder flere profilspecifikationer.
8. Tjek kvalitet og test
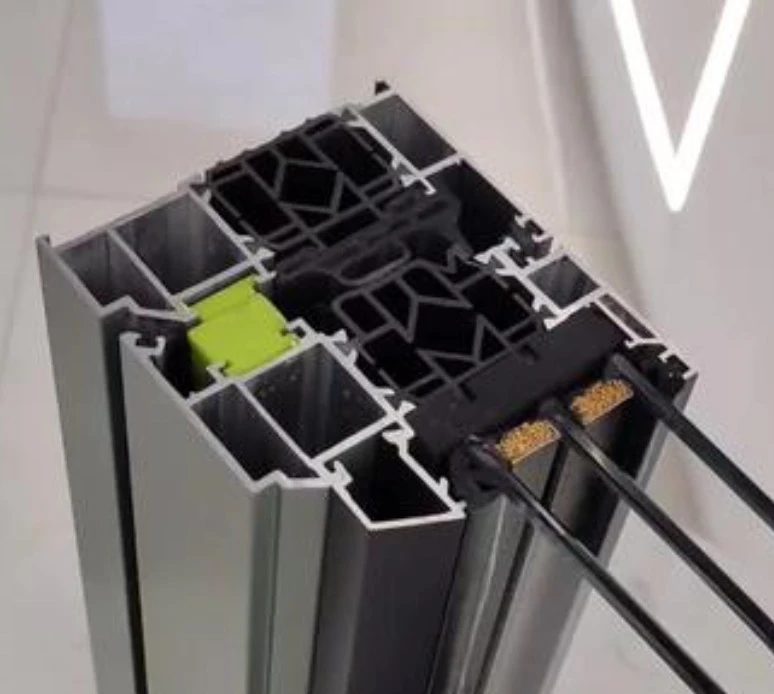
Den færdige profil skal kontrolleres efter montering for at bekræfte den nødvendige forbindelse mellem aluminiumsprofilen og polyamidlisten.
Afhængigt af produktionskravene kan kvalitetskontrol omfatte:
Rifledybde
Strip position
Rulle- og krympetilstand
Færdige profilmål
Forskydningsstyrke
Maskinleverandøren skal kunne forklare, hvordan udstyret styrer montageprocessen, og hvordan den færdige termiske brudprofil kan testes.
9. Forbered dine krav, før du vælger en maskine
Før du anmoder om en maskinkonfiguration, skal du forberede:
Alu profil tegninger
Profil dimensioner
Specifikationer for polyamidstrimler
Nødvendig produktionskapacitet
Antal profiltyper
Krav til automatisering
Ledig fabriksplads
Med denne information kan maskinkonfigurationen matches til den faktiske monteringsproces for termisk brudprofil.

Valg af en termisk brudmonteringsmaskine fra MAKERL
MAKERLfremstillertermisk brudmonteringsudstyr til aluminiumsprofiler, herunderCNC profil rifling og bånd isætning maskiner, termisk brud samlebåndogCNC valsepressemaskiner.
Til kontinuerlig produktion er denT700Pro Intelligent Thermal Break Aluminium Profile Samlelinjeintegrerer rifling, isætning af polyamidstrimler, transport, rulning og krympning i én koordineret produktionsproces.
For maskinvalg skal du sende dine profiltegninger, polyamidstrimmelspecifikationer og produktionskrav til MAKERL. Udstyrskonfigurationen kan derefter tilpasses dit profildesign og produktionsbehov.